DE
 EN
 RU
 PT
 JA
 ES
 IT

1. die Beschaffung von Rohstoffen
Die wichtigsten Rohstoffe, die für dieses Produkt eingekauft werden müssen, sind 50*50mm verzinkte Vierkantrohre und Drahtrollen mit 2mm Durchmesser.
2. das Schneiden von Rohren
 (1) Legen Sie das zu schneidende Rohr auf die Laserschneidmaschine und halten Sie es horizontal und stabil.
(2) Nach dem Durchmesser des Rohres, Material, Dicke und andere Parameter, stellen Sie die Schneidparameter der Laserschneidmaschine, einschließlich Laserleistung, Schneidgeschwindigkeit, Brennweite und andere Parameter.
3) Testen Sie die Laserschneidmaschine, damit sie das Rohr genau schneiden kann, stellen Sie die Höhe und Position des Laserkopfes ein, um sicherzustellen, dass der Laserstrahl die Oberfläche des Rohres genau bestrahlt.

4) Starten Sie die Laserschneidmaschine, damit sie beginnt, das Rohr zu schneiden. Während des Schneidevorgangs müssen Sie die Schneidesituation rechtzeitig beobachten, um die Schnittqualität und die Schnittgeschwindigkeit zu gewährleisten.
5) Nach dem Schneiden entfernen Sie das Rohr aus der Laserschneidmaschine, säubern Sie den Ort des Geschehens und sorgen Sie für eine gute Wartung der Ausrüstung.
3. Drahtschneiden, Schweißen
(1) Legen Sie zunächst das gesamte Drahtbündel in eine drehbare Scheibe und stecken Sie ein Ende des Drahtes in das Loch der Richtmaschine. Der Draht läuft durch die oberen und unteren zwei Rollen, die Druck auf den Draht ausüben, um den gebogenen Draht zu richten.
(2) Nach dem Durchlaufen der Richtmaschine wird der Draht geschnitten und fällt entsprechend dem eingestellten Abstand, um eine bestimmte Anzahl von Drähten zu bündeln. Der gebündelte Draht wird an eine andere Produktionslinie mit einer Aufhängemaschine weitergeleitet.
3) Zu diesem Zeitpunkt laufen in einem anderen Abschnitt der Produktionslinie Dutzende von Drahtspulen mit konstanter Geschwindigkeit, und diese Drähte durchlaufen gleichzeitig die Richtmaschine, während das andere Ende der Maschine die zuvor geschnittenen Drähte in das Förderband fallen lässt, das die Drähte in einem bestimmten Intervall fallen lässt, und sie gleichzeitig mit den Drähten verschweißt.
4) Das geschweißte Drahtgeflecht wird schnell auf den Schneidetisch gelegt, und der gesamte Schneidevorgang ist ohne manuelle Bedienung automatisiert. Nach dem Schneiden wird ein ganzes Blatt Drahtgitter auf einen Gabelstapler übertragen, der das Drahtgitter nach dem Wenden voll in die Gesamtschweißwerkstatt transportiert.
4. Integralschweißen


1) Schweißen Sie den äußeren Rahmen des Vierkantrohrs, schweißen Sie nicht zu dicht, um eine Verformung des Rahmens beim Schweißen zu vermeiden.
2) Schweißen Sie das Netz an den Außenrahmen.

5. schleifen und anschrägen
Schleifen, Anfasen und Entgraten des geschweißten Netzes.
6. das Sprühen von Kunststoff
1) Strahlen. Nach dem Schleifen des gesamten Geländers und Säulen für Kugelstrahlen Behandlung, mit elektromechanischen Strahlanlage als treibende Kraft, die Verwendung von Strahlanlage geworfen Hochgeschwindigkeitsprojektile zu reinigen oder zu stärken, die Oberfläche des Metallwerkstücks, und erhöhen die Oberfläche des Geländers Adsorptionsfähigkeit von Kunststoff-Pulver. Das Prinzip der Kugelstrahlen und Sandstrahlen ist anders, Sandstrahlen ist die Verwendung von Luft stark komprimiert für die Verarbeitung, während Kugelstrahlen ist durch das Laufrad drehte sich um das Projektil Verarbeitung erzählen
2) Sprühen von Kunststoffpulver. Nach dem Sandstrahlen der Maschen und Säulen für das Pulverspritzen, Pulverspritzen sollte die Aufmerksamkeit auf die Oberfläche Sprühen vollständige, gleichmäßige Dicke zu zahlen.
(3) Heizung Aushärtung. Kunststoff-Spritznetz und Spalten in den Aushärteofen, erhitzt auf eine vorbestimmte Temperatur (in der Regel 185 Grad), und warm halten für einen entsprechenden Zeitraum (15 Minuten), öffnen Sie den Ofen wird aus dem fertigen Produkt genommen werden.
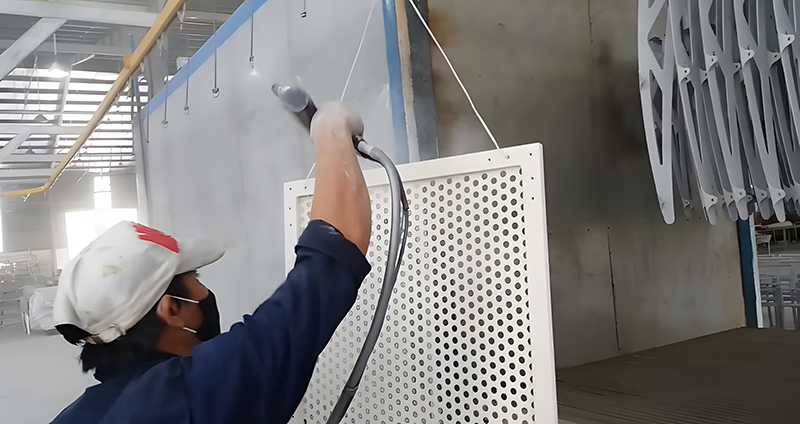
7. die Qualitätskontrolle
Prüfen Sie die Form, Größe, Oberflächenqualität und Schweißqualität der Produkte.
Interlock Switch Mounting Without Drilling: Why Alfence T-Slot Posts End Phantom Stops
Bolting an interlock switch bracket through a powder-coated steel post drills the coating, drops swarf into the cell and leaves a rust line — and when the hinged leaf sags, the tongue misaligns and the PLC reports a phantom guard fault. Alfence mounts sensors, e-stops and conduit in the T-slot groove of a 40×40 mm or 45×45 mm aluminum post, with door hardware sized to keep the safety switch aligned.
Phantom Safe Torque Off Stops: T-Slot Guarding Fence Posts Mount Interlocks Without Drilling
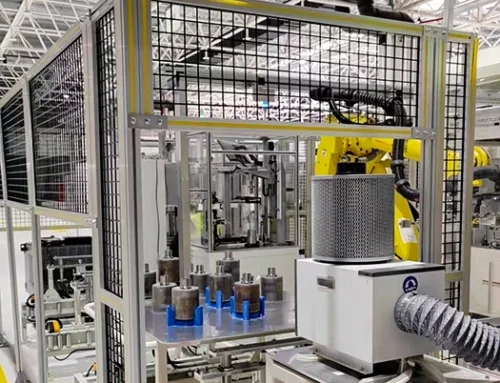
Painted steel guarding posts force maintenance to drill for interlock switches, dropping swarf in the cell and breaking the coating where rust starts. Sagging hinge doors then misalign the interlock tongue and the PLC trips Safe Torque Off while the gate is closed. Alfence industrial safety fence mounts sensors, e-stops and cable routing into the T-slot aluminum profile post without drilling, and uses hinged, folding or sliding door frames that keep interlock geometry stable - protecting OEE through phantom stops and line changes.
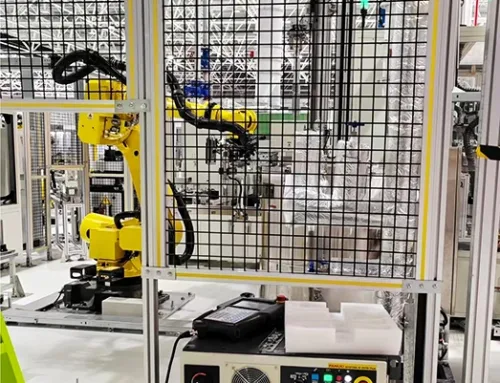
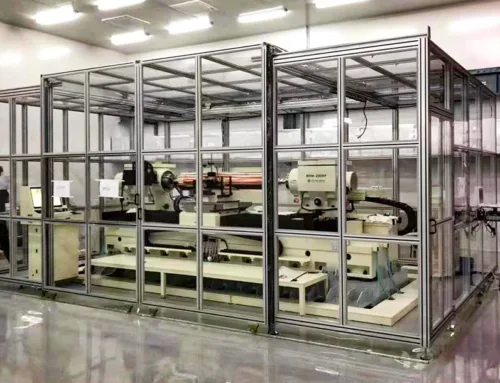
Automotive Plant Industrial Safety Fence: Keep the Robot Cell Close to the Hazard
Automotive plants cannot afford to lose production floor to an oversized machine guarding perimeter. Alfence combines 20×100 mm mesh with slim 40×40 mm or 45×45 mm aluminum posts for a compact, reconfigurable industrial safety fence layout, with final clearance confirmed by the project risk assessment.